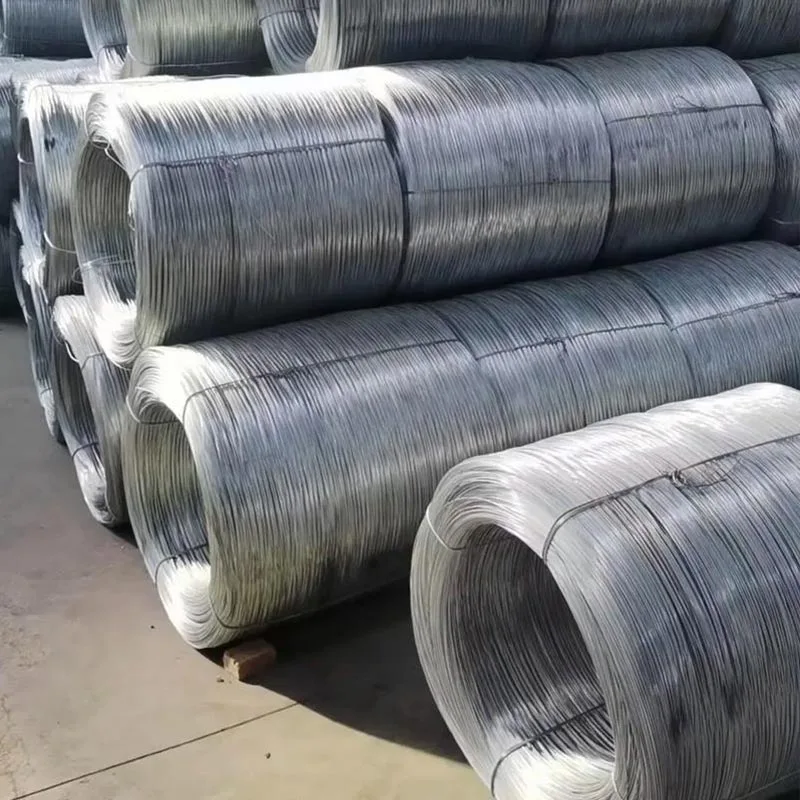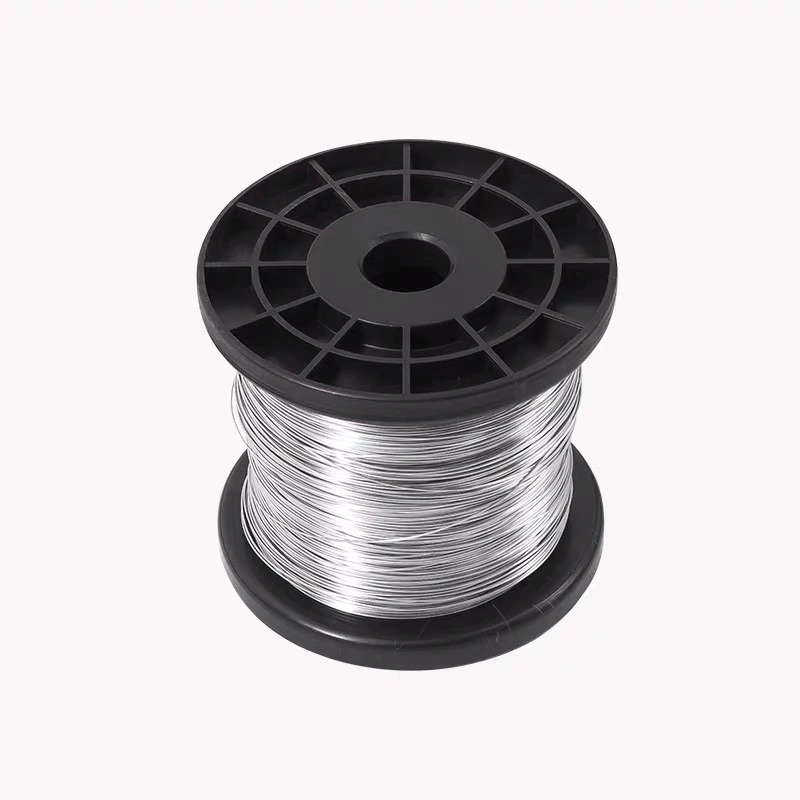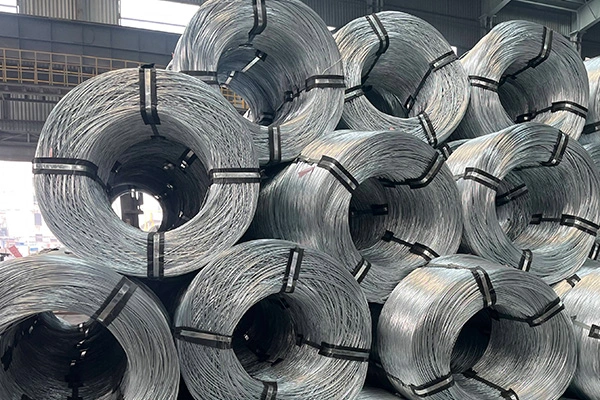
يس ستيلتقوم بتصنيع أسلاك فولاذية مجلفنة من قضبان أسلاك فولاذية عالية الجودة ومنخفضة الكربون وعالية الكربون، يتم سحبها إلى أقطار محددة ثم تغليفها بطبقة زنك موحدة باستخدام عمليات الغمس الساخن أو الجلفنة الكهربائية. السلك الناتج مناسب للتطبيقات التي تتراوح بين السياج الزراعي وربط البناء إلى تسليح الكابلات الكهربائية والأسلاك الأساسية ACSR. يتم فحص كل ملف يغادر منشأة YS STEEL للتأكد من مدى تحمل القطر وكتلة طلاء الزنك وقوة الشد والاستطالة وجودة السطح قبل التعبئة للشحن المحلي أو التصدير.
يتم إنتاج الأسلاك الفولاذية المجلفنة بالغمس الساخن عن طريق تمرير الأسلاك النظيفة من خلال حمام الزنك المنصهر عند درجة حرارة 450 درجة مئوية إلى 460 درجة مئوية تقريبًا. يؤدي هذا إلى إنشاء رابطة معدنية وطلاء أكثر سمكًا، غالبًا ما يتراوح بين 40 و350 جم/م2، مما يوفر حماية طويلة الأمد من التآكل في البيئات الخارجية. يستخدم سلك الفولاذ المجلفن كهربائيًا عملية التحليل الكهربائي لتطبيق طبقة زنك أرق وأكثر تجانسًا، عادةً من 8 إلى 30 جم / م²، ويفضل عندما يكون السطح الأملس أو الأبعاد الدقيقة أمرًا بالغ الأهمية. تقدم YS STEEL كلا النوعين ويمكنها التوصية بالخيار الأكثر اقتصادا بناءً على بيئة الخدمة المتوقعة ومتطلبات المعالجة.
تقوم شركة YS STEEL بتصنيع أسلاك الفولاذ المجلفنة بأقطار تتراوح من 0.15 ملم إلى 8.0 ملم. المواصفات الأساسية مدرجة أدناه، ويمكن إنتاج قيم مخصصة لأوامر محددة.
تبدأ شركة YS STEEL كل عملية إنتاج من خلال فحص قضبان الأسلاك الواردة. يتم فحص القضيب للتأكد من التركيب الكيميائي وعيوب السطح ودقة الأبعاد قبل إصداره إلى خط الرسم. تتم بعد ذلك إزالة الترسبات من القضيب ميكانيكيًا وتخليله في حمض الهيدروكلوريك لإزالة قشور الطحن، يليها الشطف بالماء وطلاء الفوسفات أو البوراكس لتحضير السطح للسحب.
يعمل الرسم على تقليل السلك إلى القطر المستهدف من خلال سلسلة من قوالب كربيد التنجستن أو الماس. بالنسبة للأسلاك الفولاذية المجلفنة منخفضة الكربون، يمكن إجراء التلدين المتوسط لاستعادة الليونة. بالنسبة للأسلاك عالية الكربون، يتم استخدام براءة الاختراع لتحقيق قوة الشد المطلوبة قبل السحب النهائي. يتحكم YS STEEL في سرعة الرسم وهندسة القالب والتشحيم للحفاظ على ثبات القطر وجودة السطح.
بعد السحب، يتم تدفق السلك وتمريره عبر حمام الزنك. بالنسبة للجلفنة بالغمس الساخن، يتم مراقبة درجة حرارة حمام الزنك ووقت الغمر بشكل مستمر. تتحكم منصات المسح أو أنظمة مسح النيتروجين في سمك الطلاء. يتم بعد ذلك تبريد السلك في الماء ولفه على ملفات. بالنسبة للأسلاك المجلفنة كهربائيًا، يقترن خط السحب بقسم الطلاء الكهربائي حيث يتم ترسيب الزنك من محلول الإلكتروليت. يتم التحكم في كثافة التيار وكيمياء الحمام لضمان سماكة الطلاء الموحدة.
يتم اختبار كل ملف قبل الإصدار. تستخدم YS STEEL قياس الميكرومتر، وآلات اختبار الشد، واختبارات كتلة الطلاء، واختبارات التغليف، والفحص البصري للتحقق من الامتثال. تسجل شهادة اختبار المطحنة القيم الفعلية للقطر وقوة الشد والاستطالة وكتلة طلاء الزنك والمراجع القياسية. يتم قبول التفتيش من طرف ثالث بواسطة SGS أو BV أو الوكالات المماثلة قبل الشحن.
ج: يتم غمر سلك الفولاذ المجلفن بالغمس الساخن في حمام الزنك المنصهر عند حوالي 450 درجة مئوية إلى 460 درجة مئوية، مما يشكل طبقة من سبائك الزنك والحديد وطبقة زنك خارجية سميكة نسبيًا. تتراوح كتلة الطلاء النموذجية من 40 إلى 350 جم / م²، مما يوفر مقاومة ممتازة للتآكل ويفضل استخدام السياج الخارجي والتراب والبناء. يتم طلاء الأسلاك الفولاذية المجلفنة كهربائيًا في حمام الطلاء الكهربائي في درجة حرارة الغرفة، مما ينتج طبقة أرق من 8 إلى 30 جم/م² مع سطح أملس ولامع. إنه مناسب بشكل أفضل للتطبيقات الداخلية أو التطبيقات الخفيفة حيث تكون الأبعاد الدقيقة والمظهر مهمًا. يمكن لـ YS STEEL توفير كلا النوعين بناءً على التطبيق.
ج: بالنسبة للسياج الخارجي في البيئات الريفية أو الضواحي العادية، توصي YS STEEL بطبقة من الزنك بحد أدنى 60 جم/م². في المناطق الرطبة أو الصناعية، اختر 90 إلى 120 جم/م². تتطلب البيئات الساحلية ما لا يقل عن 180 جم/م² لمنع التآكل المبكر الناتج عن رش الملح. يتم استخدام طبقات أثقل تصل إلى 245 أو 350 جم / م² للتراب والجدران الاستنادية وتدريع الكابلات حيث يكون عمر الخدمة الطويل أمرًا بالغ الأهمية. يجب أن يوازن وزن الطلاء الصحيح بين التكلفة الأولية ونفقات الاستبدال والصيانة على مدى 10 إلى 20 عامًا.
ج: نعم. تقبل YS STEEL الطلبات المخصصة للقطر من 0.15 مم إلى 8.0 مم، مع تفاوت قطر يصل إلى ±0.01 مم. يمكن تعديل قوة الشد بين 300 ميجا باسكال و 1800 ميجا باسكال عن طريق اختيار قضبان فولاذية منخفضة الكربون أو عالية الكربون والتحكم في خطوات الرسم والمعالجة الحرارية. يمكن إنتاج وزن الملف من 50 كجم إلى 1000 كجم، ويمكن تكييف التعبئة وفقًا لمواصفات العميل. أرسل رسمًا أو ورقة بيانات فنية، وستقوم شركة YS STEEL بتأكيد الجدوى وتقديم عرض أسعار.
ج: تتوافق منتجات YS STEEL مع ASTM A641 لأسلاك الفولاذ الكربوني المطلية بالزنك، وASTM B498 للأسلاك الفولاذية المطلية بالزنك المستخدمة في الموصلات الكهربائية العلوية، وEN 10244-2 لطلاءات الزنك وسبائك الزنك على الأسلاك الفولاذية، وGB/T 343 للأغراض العامة سلك فولاذي مجلفن منخفض الكربون، وISO 7989 لطلاءات الزنك على الأسلاك الفولاذية. يتم قبول التفتيش من طرف ثالث بواسطة SGS أو BV أو الوكالات المماثلة قبل الشحن.
ج: تستخدم عبوات التصدير القياسية طبقة من الفيلم البلاستيكي مباشرة على الملف، متبوعة بقماش هسي مقاوم للماء وأربطة شريطية فولاذية. يتم وضع الملفات على منصات خشبية أو في براميل من الألياف للأقطار الصغيرة. لتحميل الحاويات في الخارج، تستخدم YS STEEL أكياسًا مجففة وواقيات للزوايا لمنع تلف الرطوبة وتشوه الملف. تتوفر عبوات مخصصة مثل الصناديق الكرتونية، أو علب الخشب الرقائقي، أو تكوين الملف من العين إلى الجدار عند الطلب.
ج: قم بتخزين الملفات في مستودع جاف وجيد التهوية بعيدًا عن المطر المباشر والتكثيف. احتفظ بالعبوة سليمة لحين الاستخدام. إذا كان يجب تخزين الملفات في الخارج، فقم بتغطيتها بقماش مقاوم للماء وإبقائها بعيدًا عن الأرض على المنصات. يحدث الصدأ الأبيض عندما يتم احتجاز الرطوبة بين طبقات طلاء الزنك في غياب تدفق الهواء؛ إن استخدام الأكياس المجففة وتجنب تقلبات درجات الحرارة يمكن أن يقلل من هذا الخطر. الصدأ الأبيض البسيط لا يؤثر عادة على القوة الميكانيكية، ولكن الصدأ الأبيض الثقيل يمكن أن يقلل من عمر الطلاء.